Odlévání do sádrových forem: od míchání šlikru po začištěný a vypálený střep
Licí keramika stojí na několika veličinách, které spolu neustále souvisejí: na složení a hustotě šlikru, na množství elektrolytu, na vlhkosti sádrové formy a na čase, který hmota ve formě stráví. Změní-li se jedna z nich, ostatní se posunou také — a výsledkem bývá buď tenká, křehká stěna, nebo naopak střep, který se z formy nechce pustit.
Tento text sleduje jeden odlitek po celé jeho cestě dílnou a u každého kroku popisuje, co se ve hmotě a ve formě fyzikálně děje, jaké hodnoty se v běžné dílenské praxi sledují a podle čeho se pozná, že něco nesedí.
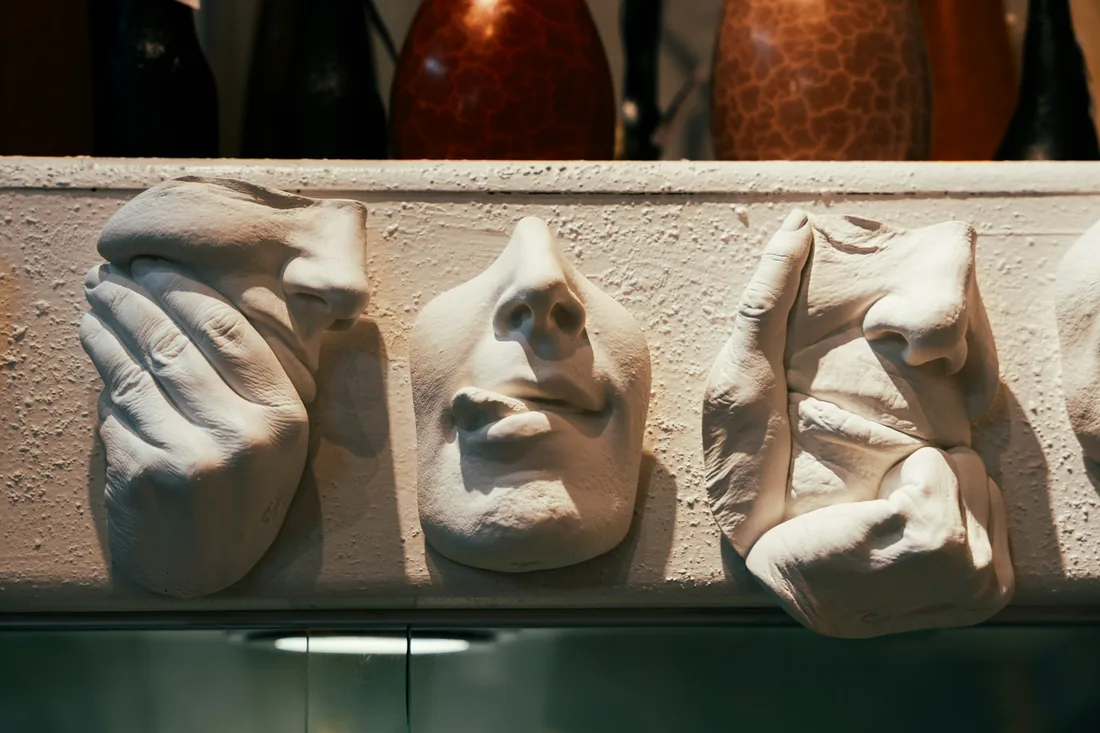
Odlité díly krátce po vyjmutí z forem. V tomto stavu má střep ještě vysokou vlhkost, drží tvar jen díky sádře, která z něj vodu odebrala, a snadno se deformuje tlakem prstů.
01 / Licí hmota
Šlikr a elektrolyty: proč se hustá suspenze chová jako voda
Šlikr je vodní suspenze jílových a nejílových surovin, která musí být zároveň hustá i tekutá. To zní jako protimluv, ale právě o tento rozpor jde. Kdyby stačilo přidat vodu, byla by věc jednoduchá — jenže každý litr vody navíc musí forma vysát a odlitek se o něj později smrští. Cílem je proto dostat co nejvíc sušiny do co nejmenšího množství vody a přesto zachovat hmotu dostatečně pohyblivou, aby zatekla do všech detailů.
Řešení nespočívá v ředění, ale v úpravě povrchového náboje jílových částic. Jílové destičky nesou po hranách a plochách rozdílný náboj a mají sklon se spojovat do vloček, které na sebe vážou vodu a zvyšují zdánlivou viskozitu. Elektrolyt — nejčastěji vodní sklo, uhličitan sodný nebo jejich kombinace, případně organické disperganty — tento sklon potlačí. Částice se navzájem odpuzují, přestanou tvořit shluky a uvolní vodu, která byla dosud vázaná uvnitř vloček. Hmota se rozteče, aniž by se do ní cokoli přililo.
Dávkování je citlivé a nelineární. Do určitého bodu každá další kapka elektrolytu tekutost výrazně zlepší; za tímto bodem se suspenze začne opět zahušťovat, stává se lepivou a tvoří na povrchu formy měkkou, mazlavou vrstvu, která špatně pouští vodu. Přeelektrolytovaný šlikr se navíc hůř slévá a odlitek z něj bývá měkký a náchylný k trhlinám. Proto se elektrolyt přidává po malých dávkách, vždy s dostatečným rozmícháním, a účinek se posuzuje až po ustálení — ne bezprostředně po nalití.
Co ovlivňuje potřebné množství elektrolytu
- Druh a podíl jílových složek: plastické jíly a bentonitové přísady spotřebují znatelně víc než kaolinové receptury.
- Tvrdost a složení vody: vápenaté a hořečnaté ionty působí proti ztekucení a mohou hmotu vracet do vločkovaného stavu.
- Podíl vratného materiálu: rozmočené odlitky a odřezky nesou z předchozího cyklu vlastní dávku elektrolytu i soli.
- Teplota hmoty: chladnější šlikr bývá zdánlivě hustší, teplejší tekutější, aniž by se cokoli změnilo ve složení.
- Doba zrání: čerstvě namíchaná suspenze se během několika hodin až dnů ustálí a chová se jinak než hned po smíchání.
Z toho plyne praktický důsledek: recept na šlikr nikdy není konstanta. Zapisuje se jako výchozí bod, ale každá nová várka se doladí podle chování konkrétní hmoty. Dílenský sešit s poznámkami o tom, kolik elektrolytu si která várka vyžádala a jak se přitom chovala, je užitečnější než přesná tabulka převzatá odjinud.
02 / Měření
Hustota a tekutost: dvě čísla, která se posuzují společně
Hustota se v dílně měří nejjednodušeji vážením známého objemu — odměrná nádoba o pevném objemu se naplní po rysku, zváží a hmotnost se přepočte na gram na centimetr krychlový. Hustoměry se používají také, ale u husté suspenze bývají méně spolehlivé, protože se na nich usazuje hmota. Podstatné je, aby se měřilo pokaždé stejným způsobem, stejnou nádobou a při srovnatelné teplotě; absolutní přesnost je méně důležitá než porovnatelnost mezi várkami.
Tekutost se sleduje výtokovým pohárkem: změří se čas, za který definovaným otvorem vyteče daný objem hmoty. Toto číslo samo o sobě nic neříká — vypovídající je až ve dvojici s hustotou. Šlikr může být řídký proto, že obsahuje málo sušiny, nebo proto, že je dobře ztekucený. První případ vede k tenkým stěnám a dlouhému nabírání, druhý je přesně to, co chceme.
Kromě okamžité tekutosti se posuzuje ještě tixotropie, tedy sklon hmoty tuhnout v klidu a znovu zřídnout při promíchání. Určitá míra tixotropie je žádoucí: pomáhá odlitku držet tvar po slití a brání stékání hmoty ze stěn. Přílišná tixotropie se ale projeví tak, že šlikr v nádobě během několika minut ztuhne do rosolovité konzistence, špatně zatéká a v odlitku zanechává nerovnoměrnou tloušťku. Měří se srovnáním výtokového času ihned po zamíchání a po několika minutách klidu.
Krátká kontrola před litím
- Hmotu důkladně promíchat ode dna, aby se rozptýlily usazené těžší podíly.
- Nechat několik minut odstát, aby unikly vmíchané vzduchové bubliny.
- Zvážit odměrný objem a porovnat s hodnotou zapsanou u předchozí funkční várky.
- Změřit výtokový čas a zopakovat měření po klidové pauze, kvůli tixotropii.
- Prohlédnout povrch hladítkem — hrudky a nerozmíchané shluky se do formy nesmí dostat.
- Případnou úpravu provést po malých krocích a znovu změřit, ne odhadem.
Sítování před litím se často podceňuje. Suspenze prošlá sítem má nejen menší riziko hrudek, ale i vyrovnanější chování při nabírání, protože se rozbijí lokální shluky, které by jinak zpomalovaly odsávání vody v konkrétním místě formy.
03 / Forma
Sádrová forma a její nasákavost
Sádrová forma není jen negativní tvar. Je to porézní těleso, které z přiléhající vrstvy šlikru kapilárně odsává vodu, a právě tím vzniká střep. Kolik vody dokáže odebrat a jak rychle, závisí na pórovitosti sádry, ta zase na poměru sádry a vody při odlévání formy. Řidší sádrová kaše dá formu pórovitější, nasákavější a rychlejší, ale zároveň měkčí a méně odolnou; hustší kaše dá formu tvrdou a trvanlivou, která ale nabírá pomaleji.
Kromě poměru rozhoduje způsob míchání. Sádra se sype do vody, nechá se nasáknout a teprve pak se rozmíchá — obrácený postup vede k hrudkám a nerovnoměrné struktuře. Vmíchaný vzduch zanechává v pracovní ploše bubliny, které se po prvních cyklech otevřou a otisknou se do každého dalšího odlitku.
Vlhkost formy jako proměnná
Forma je použitelná v poměrně úzkém pásmu vlhkosti. Úplně suchá, čerstvě vysušená forma nabírá prudce, hmota k ní přilne a odlitek se z ní špatně uvolňuje; navíc na styku vzniká napětí, které se později projeví trhlinami. Naopak forma, která je po několika odlitcích za sebou nasycená, přestává vodu odebírat, doba nabírání se protahuje a stěna zůstává tenká a měkká. Rytmus dílny se tedy neřídí jen tím, kolik odlitků potřebujeme, ale i tím, kolik forem máme k dispozici a jak dlouho jim trvá vyschnout.
- Nová forma se před prvním použitím nechá důkladně vyzrát a několikrát se propere, aby se z povrchu odstranil volný vápník.
- Mezi cykly se forma suší při mírné teplotě a proudění vzduchu; prudké sušení ji trhá a hrany se drolí.
- Sušit se má rovnoměrně ze všech stran, jinak jedna část nabírá rychleji než druhá a stěna odlitku vyjde nestejná.
- Formy s výrazně odlišnou vlhkostí se v jedné sérii nemíchají, výsledky by nebyly porovnatelné.
- Vlhkost lze hrubě posoudit vážením formy — suchá a nasycená forma se liší znatelně.
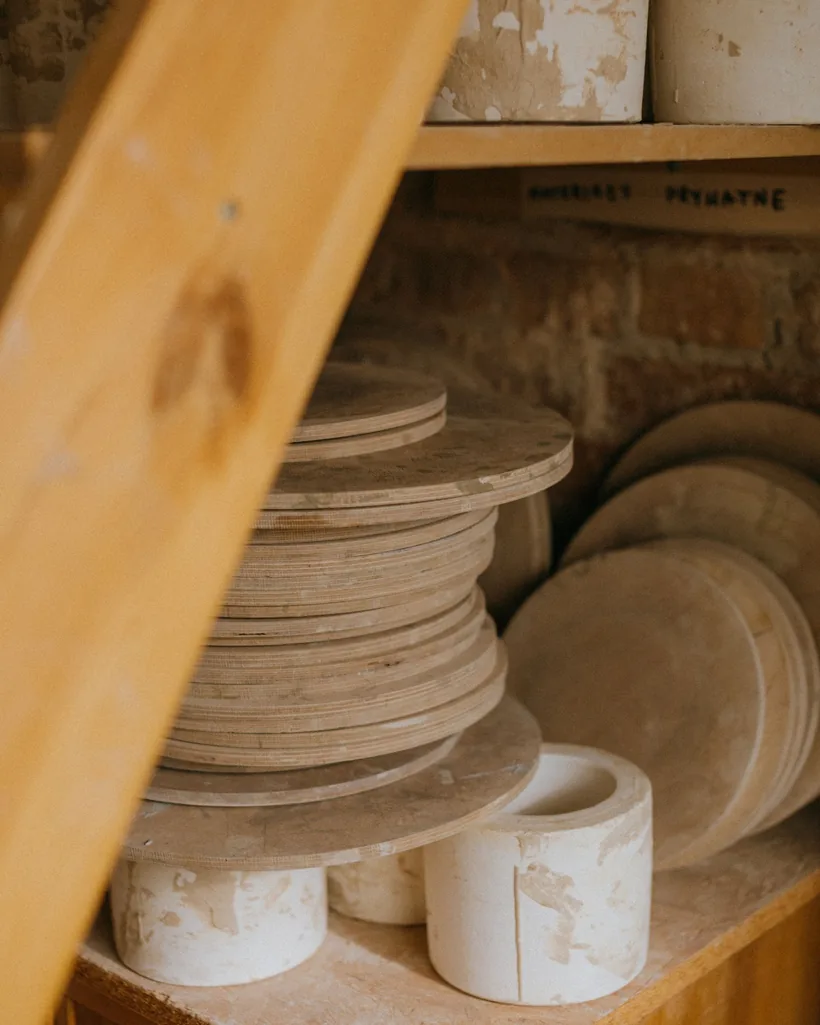
Formy odpočívají mezi cykly. Doba, po kterou schnou, určuje tempo celé série stejně jako čas vlastního nabírání.
04 / Čas
Doba nabírání střepu a slití přebytku
Po naplnění formy začne na jejím povrchu narůstat vrstva odvodněné hmoty. Roste rychle na začátku a stále pomaleji, protože už vytvořený střep sám tvoří překážku, přes kterou musí voda k sádře prostupovat. Zdvojnásobení tloušťky proto nevyžaduje dvojnásobný čas, ale výrazně delší — vztah je přibližně odmocninový a v praxi to znamená, že se silnější stěny vyplácí spíš získat pomalejší, hustší hmotou než trpělivým čekáním.
Během nabírání hladina ve formě klesá, jak se voda odebírá a hmota sedá. Formy se proto v průběhu doplňují, aby horní okraj nezůstal tenčí než zbytek. Doplňuje se stejným šlikrem a plynule, ne prudkým dolitím, které by narušilo už vzniklou vrstvu.
Slití přebytku je krátký, ale rozhodující okamžik. Forma se nakloní plynulým pohybem a nechá vytéct do připravené nádoby; prudké převrácení strhne měkkou vnitřní vrstvu a zanechá na stěně vlnu nebo zeslabené místo. Po slití se forma nechá chvíli ve skloněné poloze okapat, aby zbytek hmoty nestékal zpět dovnitř a netvořil na dně nálitek.
Jak se pozná správný okamžik
- Tloušťku lze kontrolovat řezem na okraji nálevky, kde se přebytečná hmota stejně odstraňuje.
- Čas se měří od naplnění, ne od začátku míchání, a zapisuje se spolu s hustotou a stavem formy.
- Stejný model ve dvou různě vlhkých formách si vyžádá jinou dobu — číslo z minulého týdne je vodítko, ne pravidlo.
- Slitý šlikr se vrací do zásobní nádoby až po přesítování; nese s sebou vodu odsátou z formy a mění hustotu celé várky.
Po slití následuje fáze, kdy střep ve formě dále odevzdává vodu a začíná se smršťovat. Právě smrštění jej odtáhne od stěn formy a umožní vyjmutí. Vyjmout příliš brzy znamená deformovat měkký díl; nechat ve formě příliš dlouho znamená, že se střep sevře kolem výstupků a při rozebírání praskne.
05 / Začištění
Rozebrání formy a zpracování švů
Dělená forma se rozebírá v pořadí, které odpovídá tvaru dílu: nejdříve se sejmou části, jež nedrží žádný podkos, teprve nakonec ta, na které odlitek spočívá. Táhne se rovnoběžně se směrem rozebrání, nikdy šikmo — jinak hrana formy zaryje do měkkého střepu. Pokud část nejde uvolnit, obvykle to znamená, že střep ještě není dostatečně smrštěný, a chvíle čekání pomůže víc než síla.
Na místě dělící roviny zůstává na odlitku vytlačený hřebínek. Odstraňuje se ve stavu kožené tvrdosti, kdy je hmota pevná, ale ještě se dá krájet: nejprve se hřeben seřízne nožem nebo škrabkou vedenou podél švu, pak se plocha srovná gumovým hladítkem a nakonec se přejede vlhkou houbičkou. Suché přebroušení je až poslední možnost — vytváří prach, zanechává matné pásy a při glazování se rozdílná struktura povrchu často projeví.
Čemu se při začišťování vyhnout
- Silně mokré houbě: vyplaví jemné podíly a na švu zůstane pískavý, otevřený povrch.
- Škrábání do sucha na plné čepeli: čepel poskakuje a zanechává řadu drobných zářezů.
- Zaoblení švu do prohlubně: v okolí vznikne měkký přechod, který se po glazuře projeví jako stín.
- Práci s nedosušenými dlaněmi na tenkostěnném dílu: otisk prstů se z tenké stěny už nedá vytlačit zpět.
Otvory, nálevkové okraje a přechody se zpracovávají ve stejné fázi. Ořezaný okraj se zarovná a lehce zpevní, aby při sušení nezačal praskat — právě volné hrany jsou místem, kde se smrštění projeví nejdřív.
06 / Sušení
Sušení a smrštění před výpalem
Sušení není pasivní čekání, ale technologický krok s vlastními pravidly. Odchod vody probíhá ve dvou fázích. V první odchází voda mezi částicemi, částice se k sobě přibližují a díl se zmenšuje — to je vlastní sušicí smrštění a v této fázi vzniká většina trhlin. Ve druhé fázi odchází voda z pórů, rozměr se už prakticky nemění a riziko je nižší.
Trhliny nevznikají proto, že se hmota smršťuje, ale proto, že se smršťuje nerovnoměrně. Tenká hrana vyschne dřív než tlustší dno, zastaví se, zatímco okolí se ještě stahuje, a v přechodu vzniká tah. Řešení proto nespočívá v pomalejším sušení jako takovém, ale ve vyrovnání podmínek: přikrýt rychleji schnoucí části, obrátit díl, omezit průvan z jedné strany.
- První hodiny po vyjmutí z formy jsou nejcitlivější; díl se v této době nechá zvolna schnout v uzavřeném prostoru.
- Díly se ukládají na savou podložku, aby dno neschlo znatelně pomaleji než stěny.
- Přilepené části — ucha, výlevky, nožky — se přidávají ve stavu kožené tvrdosti a jejich vlhkost se sjednotí s tělem dílu.
- Tenkostěnné duté tvary se otáčejí, aby se nedeformovaly vlastní vahou na jedné straně.
- Do pece jde jen díl vysušený takzvaně na kost; zbytková vlhkost se při náběhu mění v páru a rozetrhne stěnu.
Celkové smrštění má dvě části — sušicí a výpalové — a obě je nutné znát, pokud má hotový díl odpovídat zamýšlenému rozměru. Zjišťují se prostě: na zkušební destičku ze stejné hmoty se udělají dvě rysky ve známé vzdálenosti, změří se po vysušení a znovu po výpalu. Pro každou hmotu a každou vypalovací teplotu platí jiná hodnota, a proto se zkušební destičky dělají z každé nové várky.
07 / Životnost
Opotřebení forem a jejich výměna
Sádrová forma se používáním mění. Alkálie z elektrolytu se v ní postupně usazují, póry se zanášejí jemnými jílovými podíly a nasákavost klesá. Zároveň se mechanicky obrušují hrany, dělící roviny se zaoblují a zámky přestávají držet přesně. Výsledkem je forma, která nabírá pomaleji, hůř sedí a odlitky z ní vycházejí s výraznějším švem a méně čitelným detailem.
Životnost se neudává jedním číslem — závisí na tvrdosti sádry, tvaru dílu, složení šlikru i na tom, jak pečlivě se forma suší. Sledovat se dá nepřímo: pokud se pro stejnou tloušťku stěny musí čas nabírání trvale prodlužovat a začišťování švu zabírá zřetelně víc práce než dřív, blíží se konec užitečného života formy.
Známky, že je čas na novou formu
- Trvale se prodlužující doba nabírání i u formy, která měla dost času vyschnout.
- Široký, nepravidelný šev, který nejde začistit bez ztráty tvaru v okolí.
- Vydrolené nebo zaoblené hrany zámků a znatelná vůle mezi částmi formy.
- Otevřené bubliny a rýhy v pracovní ploše, které se otiskují do každého odlitku.
- Šedavé nebo mastně vypadající plochy, kde se hmota trvale drží a nechce se pouštět.
Právě proto se pracovní formy neodlévají přímo z originálu, ale z matečné formy či modelu, který se uchovává mimo provoz. Každá generace kopie ztrácí kus ostrosti detailu, takže řetěz otisků se drží co nejkratší. Kdo si vede prostou evidenci o počtu cyklů a datu odlití každé formy, výměnu plánuje dopředu místo toho, aby ji řešil uprostřed rozdělané série.
08 / Výpal
Přežah a glazování litých výrobků
Přežah převádí vysušený díl do stavu, ve kterém je manipulovatelný, ale stále dostatečně nasákavý, aby na sebe navázal glazuru. Náběh se vede pomalu zejména v prvním úseku, kdy odchází zbytková a poté chemicky vázaná voda, a opatrně také v oblasti, kde se mění krystalická forma křemene — právě zde vznikají praskliny u dílů s nerovnoměrnou tloušťkou stěny, což je u odlitků častější, než se čeká.
Výše přežahové teploty je současně rozhodnutím o nasákavosti. Nižší přežah dá díl velmi savý, který glazuru přijme rychle a ochotně, ale je křehký na manipulaci a snadno se u něj vytvoří příliš silná vrstva. Vyšší přežah dá díl pevnější a rozměrově stabilnější, zato hůř přijímající glazuru — namáčení pak musí být delší a rovnoměrnější.
Na co u litých dílů dávat pozor při glazování
- Prach a mastnota z rukou po začišťování: před glazováním se díl otře a nechá oschnout, jinak vzniknou stažená místa.
- Zbytky sádry ze zaoblených hran: i drobný úlomek sádry vytvoří po výpalu odprýsknutí.
- Nestejná tloušťka stěny: silnější místo přijme méně glazury a odstín se po výpalu liší.
- Dutiny a uzavřené prostory: musí být zajištěn odvod vzduchu, jinak se glazura nedostane rovnoměrně a díl se v peci nafoukne.
- Nožka a dosedací plocha: setřít pečlivě do čistého střepu, aby se díl nepřipekl k podložce.
Rozdílná savost jednotlivých míst je u odlitků samostatné téma. Švy začištěné za mokra bývají zhutnělejší a přijímají glazuru jinak než okolní plocha, což se po výpalu projeví viditelným pruhem. Nejjednodušší prevencí je sjednotit způsob začištění na celém dílu a nekombinovat mokré hlazení s hrubým broušením nasucho.
09 / Vady
Typické vady odlitků a jejich pravděpodobné příčiny
Většina vad se dá vystopovat k jednomu ze čtyř míst: ke složení hmoty, ke stavu formy, k načasování nebo k sušení. Následující přehled shrnuje ty, které se v licí dílně objevují nejčastěji, a naznačuje, kde se obvykle hledá příčina.
- Rozvrstvení a odlupování stěny
- Střep se v řezu rozpadá na vrstvy nebo se z povrchu odlupuje slupka. Nejčastěji jde o přerušené lití, dolití po delší přestávce, nebo o hmotu, která se před litím dostatečně nepromíchala a rozvrstvila se v nádobě. Roli hraje i příliš tixotropní šlikr, který na povrchu formy vytvoří sevřenou vrstvu, jež brání dalšímu odvodňování.
- Deformace a zborcení tvaru
- Kruhové otvory se změní v ovál, rovné stěny se prohnou. Vyjmutí z formy proběhlo příliš brzy, díl schnul na nesavé nebo nerovné podložce, případně byl uložen tak, že jej vlastní hmotnost stáhla na jednu stranu. U tenkostěnných dílů může přispět i nadměrně ztekucená hmota, ze které vzniká měkký střep.
- Trhliny při sušení
- Objevují se u hran, otvorů a v místech přechodu tenké stěny do silnější. Příčinou je nerovnoměrné vysychání, průvan z jedné strany, nedostatečně zpevněný ořezaný okraj nebo přilepený díl s odlišnou vlhkostí.
- Bubliny a póry v odlitku
- Vzduch vmíchaný při promíchávání, který se nestačil uvolnit, prudké nalití šlikru do formy nebo bubliny otevřené v opotřebené pracovní ploše formy. Pomáhá odstátí hmoty před litím, klidné nalévání po stěně a kontrola stavu formy.
- Nestejná tloušťka stěny
- Forma nabírá v různých místech nestejně — buď je nerovnoměrně vysušená, nebo je v některé části nasycená z předchozího cyklu. Přispívá také nedoplňování hladiny během nabírání, kvůli kterému zůstává horní okraj tenčí.
- Přilnutí odlitku k formě
- Střep se odmítá pustit, při rozebírání se trhá. Typicky jde o příliš suchou formu, o přeelektrolytovanou lepivou hmotu, nebo o díl, který ve formě zůstal příliš dlouho a stáhl se kolem výstupku.
- Výrazný šev po výpalu
- Sádra dělící roviny je opotřebená a části formy k sobě nedoléhají. Vada se sice dá zmírnit pečlivějším začištěním, ale její kořen je ve stavu formy, ne v práci na odlitku.
Praktický způsob, jak vady rozplést, je vést k litým sériím jednoduchý záznam: hustota a výtokový čas várky, označení formy, doba nabírání, podmínky sušení a nakonec poznámka o výsledku. Jakmile se objeví vada, dá se z takového záznamu velmi rychle zjistit, která z proměnných se od minule změnila — a to bývá kratší cesta než postupné zkoušení všech najednou.
10 / Kontakt
Kontakt a povaha projektu
Pligotome je informační a redakční projekt věnovaný odlévání keramiky do sádrových forem. Publikuje výkladové texty o šlikru a jeho úpravě, o chování forem, o načasování jednotlivých kroků a o vadách, které při této technologii vznikají. Neposkytuje žádné placené služby, nic neprodává a nevyřizuje objednávky.
Pokud chcete upozornit na nepřesnost, doplnit vlastní zkušenost z dílny nebo se zeptat na téma některého z textů, napište na [email protected]. Podrobnější popis projektu najdete na stránce O projektu.